Hướng dẫn Cách Hàn Sắt Mỏng và Dày Chi Tiết Cho Người Mới Bắt Đầu
Tìm hiểu hướng dẫn cách hàn sắt mỏng không thủng và hàn sắt dày đẹp cho người mới bắt đầu. Bài viết cung cấp kỹ thuật chi tiết, mẹo vặt và lưu ý quan trọng

Mục lục
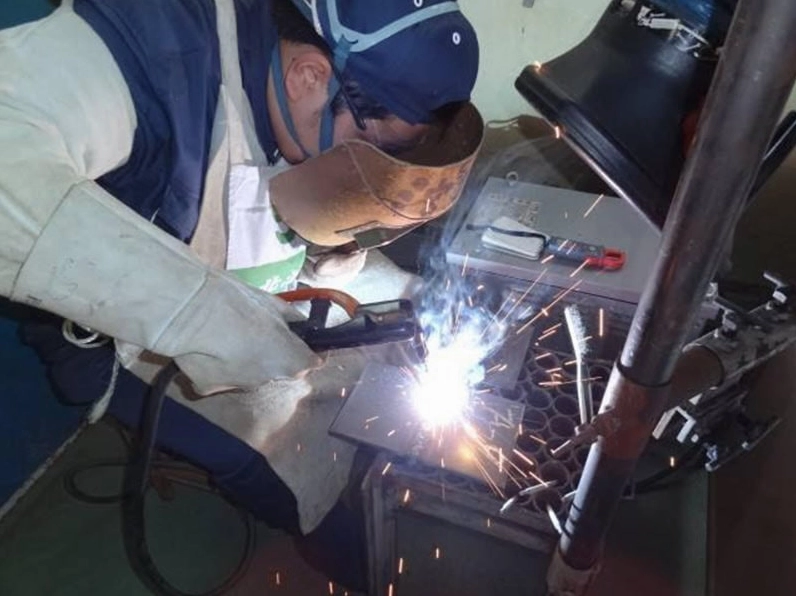
Hàn sắt là một kỹ năng quan trọng trong nhiều lĩnh vực, từ sửa chữa gia dụng đến thi công công trình. Tuy nhiên, với người mới bắt đầu, việc hàn sắt, đặc biệt là sắt mỏng, có thể gặp nhiều khó khăn như làm thủng vật liệu hoặc tạo ra mối hàn không chắc chắn. Bài viết này sẽ cung cấp một hướng dẫn chi tiết về cách hàn sắt mỏng và dày, giúp bạn làm chủ kỹ thuật này một cách hiệu quả.
Cách hàn sắt mỏng chuẩn, đảm bảo không bị thủng
Hàn sắt mỏng đòi hỏi sự tỉ mỉ và kiểm soát nhiệt độ chính xác để tránh làm thủng vật liệu. Dưới đây là các bước và lưu ý quan trọng:
Chuẩn bị trước khi hàn sắt mỏng
Việc lựa chọn thiết bị và cài đặt thông số đóng vai trò then chốt. Bạn nên chọn máy hàn phù hợp với vật liệu mỏng như máy hàn MIG, TIG hoặc máy hàn que với dòng hàn thấp (khoảng 30-80A). Đồng thời, làm sạch bề mặt sắt bằng giấy nhám hoặc chổi sắt để đảm bảo hồ quang ổn định và mối hàn bám tốt.
Điều chỉnh độ dài hồ quang
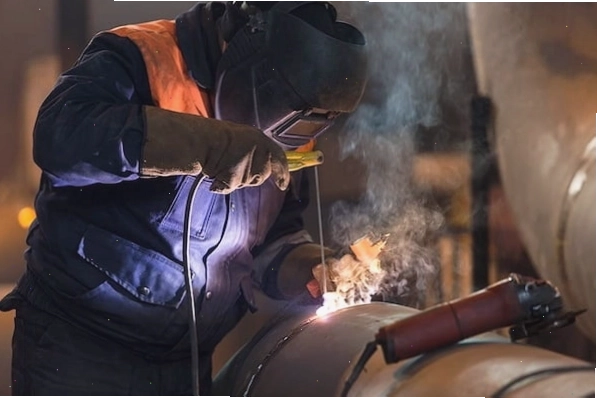
Độ dài hồ quang ảnh hưởng trực tiếp đến nhiệt lượng tỏa ra. Với sắt mỏng, nên giữ hồ quang ngắn, bằng hoặc nhỏ hơn đường kính que hàn. Hồ quang quá dài sẽ làm nhiệt lượng phân tán kém, dễ gây bắn tóe và thủng vật liệu. Ngược lại, hồ quang quá ngắn có thể làm tắt hồ quang và mối hàn không ngấu.
Đặt góc hàn que phù hợp
Khi hàn ở vị trí nằm ngang, giữ que hàn nghiêng khoảng 5 – 15 độ theo hướng di chuyển. Đối với mối hàn đứng, góc nghiêng từ 0 – 15 độ ngược chiều di chuyển. Việc giữ đúng góc que hàn giúp kiểm soát vũng hàn, tạo mối hàn đều và đẹp, hạn chế làm thủng sắt mỏng.
Thao tác hàn sắt mỏng
Sử dụng các nhịp hàn ngắn, di chuyển que hàn đều tay và không giữ quá lâu tại một điểm. Mỗi điểm hàn chỉ nên kéo dài khoảng 2-3 giây để tránh tích tụ nhiệt. Tránh thao tác theo chiều ngang quá rộng.
Một số lưu ý khi thực hiện hàn sắt mỏng
- Chọn que hàn có đường kính nhỏ.
- Điều chỉnh dòng hàn ở mức thấp.
- Thao tác dứt khoát, liên tục để phân tán nhiệt đều.
- Không hàn quá lâu tại một vị trí.
Hướng dẫn cách hàn sắt dày đẹp cho người mới
Hàn sắt dày yêu cầu dòng hàn cao hơn và kỹ thuật điều chỉnh phù hợp để đảm bảo mối hàn ngấu, chắc chắn.
Điều chỉnh dòng hàn
Đối với sắt dày, bạn cần tăng dòng hàn để đảm bảo nhiệt lượng đủ làm nóng chảy kim loại. Dòng hàn cụ thể phụ thuộc vào đường kính que hàn và độ dày của vật liệu. Thông thường, quy tắc 1 Amp tương ứng với 0.0254 mm đường kính que hàn có thể được áp dụng. Người mới có thể bắt đầu với dòng hàn thấp và tăng dần để tìm ra mức phù hợp.
Điều chỉnh độ dài hồ quang
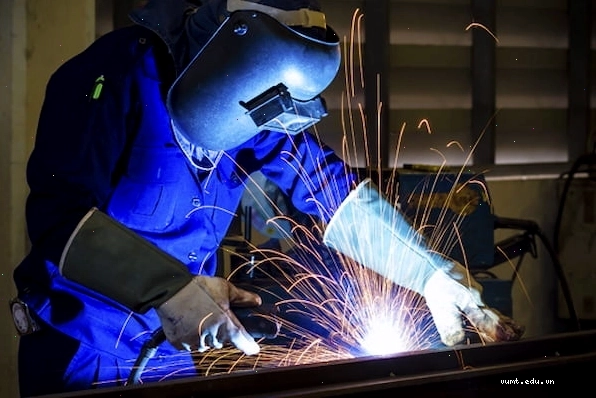
Với sắt dày, hồ quang có thể dài hơn một chút so với sắt mỏng, nhưng vẫn cần giữ ở mức độ ổn định. Hồ quang quá ngắn có thể gây khó khăn khi mồi lửa và làm mối hàn không ngấu, trong khi hồ quang quá dài dẫn đến bắn tóe nhiều.
Điều chỉnh góc và thao tác hàn que
Tương tự như hàn sắt mỏng, góc hàn que cần được điều chỉnh tùy theo vị trí hàn. Thao tác hàn có thể kéo dài hơn một chút, đảm bảo vũng hàn chảy đều và ngấu sâu vào vật liệu. Người thợ cần quan sát vũng hàn để điều chỉnh tốc độ di chuyển.
Một số lỗi thường gặp và cách khắc phục khi hàn sắt
Dù là hàn sắt mỏng hay dày, người mới thường mắc phải một số lỗi cơ bản:
- Mối hàn bị thủng (sắt mỏng): Do dòng hàn quá cao, hồ quang quá dài hoặc giữ mỏ hàn quá lâu. Khắc phục bằng cách giảm dòng hàn, rút ngắn hồ quang và thao tác dứt khoát hơn.
- Mối hàn không ngấu (sắt dày): Do dòng hàn quá thấp, hồ quang quá ngắn hoặc tốc độ di chuyển quá nhanh. Cần tăng dòng hàn, điều chỉnh hồ quang và di chuyển chậm rãi hơn.
- Bắn tóe nhiều: Nguyên nhân có thể do hồ quang quá dài, dòng hàn không ổn định hoặc vật liệu hàn bị bẩn. Đảm bảo bề mặt sạch, điều chỉnh hồ quang và dòng hàn hợp lý.
- Mối hàn rỗ khí: Do vật liệu hàn không sạch, que hàn ẩm hoặc hồ quang không ổn định. Cần làm sạch vật liệu, sử dụng que hàn khô và giữ hồ quang ổn định.
Thực hành thường xuyên là chìa khóa để nâng cao kỹ năng hàn sắt. Bắt đầu với các vật liệu phế liệu để làm quen với cảm giác hàn và điều chỉnh thông số trước khi làm việc trên các chi tiết quan trọng.
Các loại máy hàn phù hợp cho người mới bắt đầu
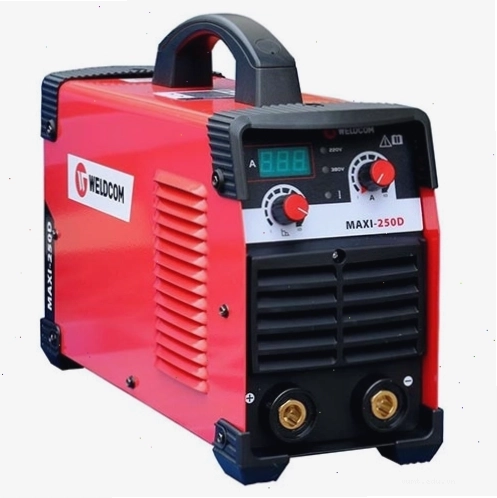
Việc lựa chọn máy hàn phù hợp sẽ giúp quá trình học và thực hành trở nên dễ dàng hơn. Dưới đây là một số gợi ý:
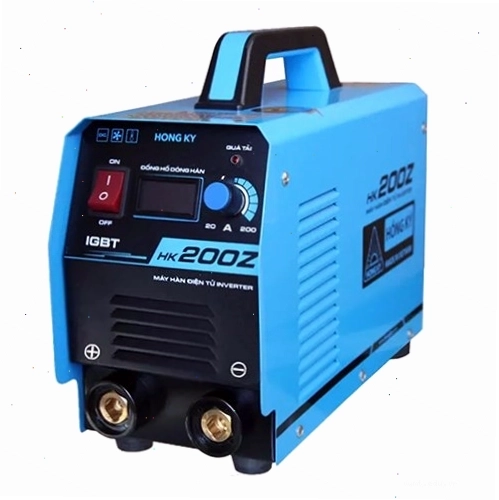
- Máy hàn que (SMAW): Phổ biến, giá thành hợp lý, dễ sử dụng, thích hợp cho nhiều loại vật liệu và vị trí hàn. Các model như Hồng Ký HK1250, Hồng Ký HK 200A IGBT, Riland ZX7 400GT là những lựa chọn tốt.
- Máy hàn MIG không dùng khí (Flux-Cored): Linh hoạt, không cần khí bảo vệ, thích hợp hàn ngoài trời hoặc ở những nơi khó tiếp cận khí.
- Máy hàn TIG (GTAW): Cho mối hàn đẹp, chính xác, thích hợp cho vật liệu mỏng và yêu cầu độ thẩm mỹ cao, tuy nhiên đòi hỏi kỹ thuật cao hơn.
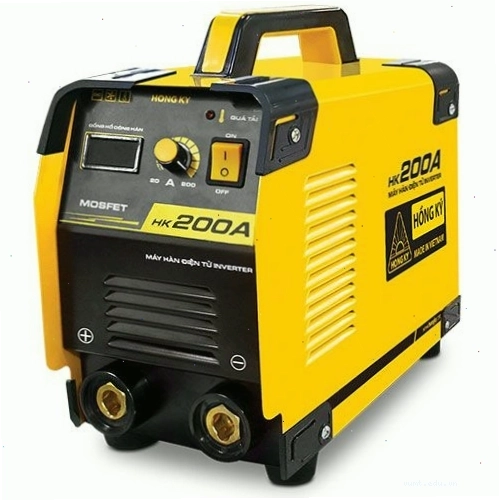
Hãy cân nhắc nhu cầu sử dụng và ngân sách để chọn được loại máy hàn phù hợp nhất cho mình. Đừng quên trang bị đầy đủ đồ bảo hộ lao động như mặt nạ, găng tay, áo khoác khi hàn.
Tầm quan trọng của việc làm sạch vật liệu và trang bị bảo hộ
Trước khi bắt tay vào hàn, việc làm sạch bề mặt sắt là cực kỳ quan trọng. Gỉ sét, dầu mỡ, bụi bẩn không chỉ làm giảm chất lượng mối hàn mà còn có thể gây ra các khuyết tật như rỗ khí, nứt. Sử dụng cọ thép, máy mài hoặc dung dịch tẩy rửa chuyên dụng để làm sạch kỹ lưỡng. Ngoài ra, khu vực kẹp mass cũng cần được làm sạch để đảm bảo tiếp xúc tốt, giúp ổn định hồ quang.
An toàn lao động luôn là ưu tiên hàng đầu. Khi hàn, người thợ bắt buộc phải sử dụng đầy đủ các thiết bị bảo hộ cá nhân như mặt nạ hàn chống tia UV, kính hàn, găng tay chịu nhiệt, quần áo bảo hộ dài tay và giày kín mũi. Điều này giúp bảo vệ bạn khỏi các tác nhân gây hại như tia lửa hàn, bức xạ nhiệt, khói hàn độc hại và các mảnh kim loại bắn ra.
Việc tuân thủ các quy tắc an toàn không chỉ bảo vệ sức khỏe mà còn giúp bạn tập trung hoàn thành công việc một cách tốt nhất. Nếu bạn đang tìm kiếm hướng dẫn cách hàn cửa sắt hoặc các vật dụng kim loại khác, những nguyên tắc cơ bản này đều có thể áp dụng.
Tổng kết kinh nghiệm hàn sắt cho người mới
Hàn sắt là một kỹ năng có thể học và hoàn thiện qua thời gian. Bằng việc nắm vững các nguyên tắc cơ bản về chuẩn bị, điều chỉnh thiết bị, thao tác hàn và đặc biệt là tuân thủ các quy định an toàn, bạn hoàn toàn có thể tạo ra những mối hàn chắc chắn và thẩm mỹ. Hãy bắt đầu với những dự án nhỏ, kiên nhẫn thực hành và đừng ngần ngại tìm hiểu thêm các kỹ thuật hàn nâng cao khi bạn đã tự tin hơn
Bình luận